


Blog
- Le choix d’une cage en batterie de type A influence directement la capacité du poulailler de pondeuses, la planification de l’automatisation, le flux de travail opérationnel et l’investissement à long terme en équipements pour les exploitations commerciales du monde entier.
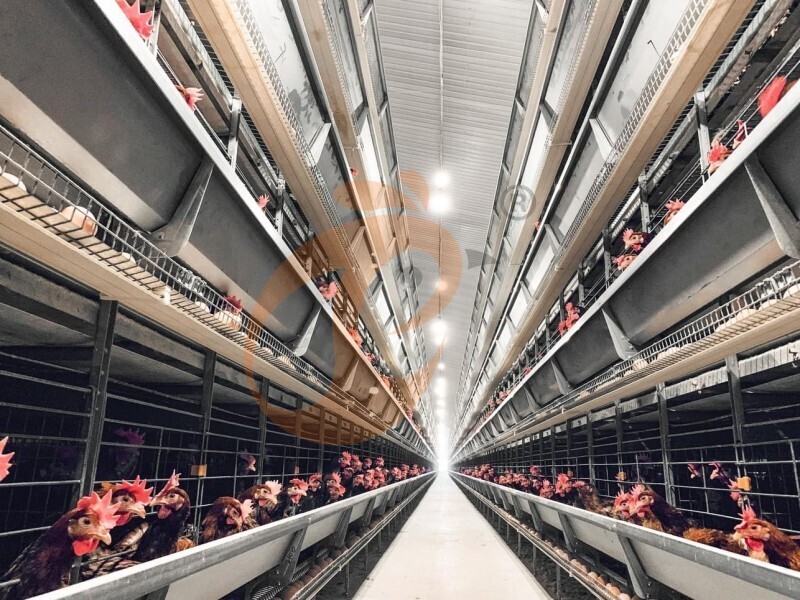
Le système de cages de type H offre un concept d’équipement vertical prenant en charge l’alimentation centralisée, la collecte des œufs, la gestion du fumier et la gestion de l’environnement dans le cadre d’une ingénierie coordonnée de poulailler.
Les projets commerciaux de cages en batterie de type A peuvent viser une consommation d’aliment d’environ 110–120 g par pondeuse et par jour, ce qui facilite les calculs pratiques de production et les budgets d’exploitation.
La planification moderne des systèmes de cages de type H prend également en compte la gestion de l’eau, les besoins de ventilation, l’uniformité du troupeau, la production d’œufs, l’accès pour la maintenance et la synchronisation des équipements sur plusieurs lignes de production.
- Une comparaison attentive de la structure, de l’automatisation, de la gestion du fumier, de l’alimentation, de la collecte des œufs, de l’installation et de l’investissement aide les producteurs avicoles à choisir des équipements adaptés à l’échelle du projet et aux besoins futurs d’extension.
Obtenez des conseils professionnels pour la construction d’élevages avicoles, des solutions de sélection d’équipements et les dernières listes de prix, contactez-nous sur WhatsApp au +8618830120193, +2348111199996, ou cliquez pour en savoir plus.
Équipements du groupe Taiyu (HK)
Commencez avec le bon système de cages
Choisir entre une cage en batterie de type A et un système de cages de type H nécessite davantage qu’une comparaison des prix d’achat.
Les dimensions des cages, la configuration des niveaux, la capacité d’élevage, les équipements d’alimentation, la collecte des œufs, l’évacuation du fumier et la conception du bâtiment influencent l’ensemble du système de production.
Les projets de cages en batterie de type A conviennent généralement à une température de bâtiment de 18–24°c, tandis que les projets de systèmes de cages de type H peuvent être conçus selon des exigences de ventilation contrôlée et de gestion climatique.
La planification professionnelle des équipements doit prendre en compte la taille du troupeau, les dimensions du bâtiment, les exigences d’automatisation, le climat local et les extensions futures avant le début de la fabrication.
Sept différences en un coup d’œil
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Les spécifications exactes doivent être sélectionnées selon la race, les exigences de gestion des cages, les réglementations locales et les objectifs de production de l’exploitation.
Les cages en batterie de type A et les systèmes de cages de type H doivent donc être évalués comme des plateformes de production complètes plutôt que comme de simples structures en acier isolées.
Différence n°1 : capacité et implantation de l’élevage
Commencez par le plan du bâtiment
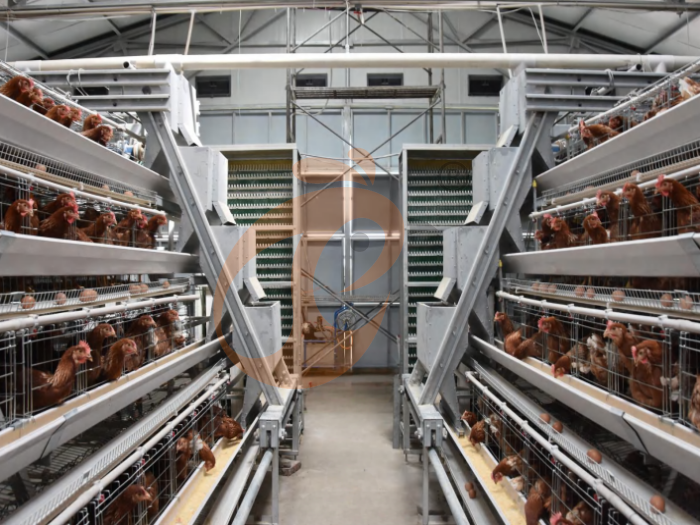
Une cage en batterie de type A répartit généralement les oiseaux dans une structure en forme de A, tandis qu’un système de cages de type H utilise des niveaux disposés verticalement.
La planification verticale permet de coordonner la hauteur des équipements, l’accès au service, les circuits de ventilation et l’agencement des rangées lors de l’ingénierie du projet.
Les poulaillers commerciaux de pondeuses peuvent également être conçus sur la base d’une consommation de 110–120 g d’aliment par oiseau et par jour, ce qui aide les fournisseurs d’équipements à calculer les besoins de stockage d’aliment indépendamment des dimensions des cages.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
L’implantation doit être calculée à partir du nombre total de sections de cages, des circuits d’alimentation, des circuits d’eau, des convoyeurs à œufs, des convoyeurs à fumier et des accès pour les opérateurs.
Un fournisseur professionnel de cages en batterie de type A ou de systèmes de cages de type H doit fournir un plan complet du bâtiment avant la fabrication des équipements.
Différence n°2 : automatisation et main-d’œuvre
L’automatisation transforme le flux de travail quotidien
L’automatisation relie l’alimentation, l’abreuvement, la collecte des œufs, l’évacuation du fumier, les capteurs et les armoires de commande en un processus de production coordonné.
Les installations de cages en batterie de type A peuvent intégrer des composants automatisés, tandis qu’un système de cages de type H peut intégrer plusieurs fonctions automatisées sur des niveaux de cages disposés verticalement.
La gestion commerciale des pondeuses peut également viser une uniformité du troupeau de 90–95 %, ce qui rend le fonctionnement constant des équipements essentiel au maintien de performances de production prévisibles.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le choix des moteurs doit être calculé en fonction de la charge des convoyeurs, de la longueur des circuits, des caractéristiques de l’aliment et de la fréquence de fonctionnement.
Les cages en batterie de type A et les systèmes de cages de type H peuvent tous deux être intégrés à des commandes centralisées lorsque les exigences du projet justifient l’automatisation.
Différence n°3 : gestion du fumier
Considérez l’évacuation du fumier comme un processus mécanique
La gestion du fumier affecte l’hygiène, l’organisation du travail et la fréquence des opérations dans les locaux techniques des poulaillers commerciaux de pondeuses.
Une cage en batterie de type A peut utiliser une collecte au sol, des racleurs ou certaines bandes, tandis qu’un système de cages de type H peut positionner des bandes sous chaque niveau de cages.
La planification commerciale du fumier doit également tenir compte de 1–2 cycles d’évacuation du fumier lors des opérations estivales de pointe, selon la teneur en humidité et les procédures de gestion de l’exploitation.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le circuit de transfert du fumier doit être conçu avec le point de collecte, l’installation de stockage et les équipements de traitement secondaire.
Pour un projet de cages en batterie de type A ou de système de cages de type H, le tracé des convoyeurs doit éviter les coudes inutiles pouvant augmenter la charge mécanique et les besoins de maintenance.
Différence n°4 : systèmes d’alimentation et d’abreuvement
Adaptez la distribution aux besoins des oiseaux
La distribution d’aliments et d’eau doit être conçue selon le comportement du troupeau, l’agencement des lignes, la qualité de l’eau et la consommation quotidienne.
Les systèmes de cages en batterie de type A peuvent utiliser des mangeoires galvanisées ou des alimentateurs à chaîne, tandis que les projets de systèmes de cages de type H peuvent relier des lignes d’alimentation à plusieurs niveaux à une distribution centralisée d’aliment.
La consommation d’eau des pondeuses peut atteindre environ 1,8–2,2 litres par kilogramme d’aliment, ce qui rend une distribution d’eau stable essentielle à la planification de la production commerciale.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La conception de la ligne d’alimentation doit tenir compte de la formulation de l’aliment, de l’âge du troupeau, de la consommation quotidienne et de la distance entre le stockage d’aliment et les rangées de cages.
Un devis professionnel pour une cage en batterie de type A ou un système de cages de type H doit donc inclure l’ingénierie des circuits d’alimentation et des lignes d’eau plutôt que de simplement indiquer l’alimentation et l’abreuvement automatiques.
Différence n°5 : efficacité de la collecte des œufs
Transformez la collecte des œufs en processus continu
La collecte automatique des œufs transfère les œufs depuis les fonds de cages vers des convoyeurs longitudinaux et des équipements de collecte centralisés.
Les systèmes de cages en batterie de type A peuvent intégrer une collecte manuelle ou par bande, tandis que les projets de systèmes de cages de type H peuvent connecter les bandes à œufs sur plusieurs niveaux de cages.
La production commerciale d’œufs peut atteindre environ 85–95 % de taux de ponte pendant le pic de production, ce qui exige une capacité de convoyage adaptée aux périodes de collecte concentrées plutôt qu’à la production quotidienne moyenne.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Les performances de manutention des œufs dépendent également de l’âge du troupeau, de la qualité de la coquille, de la fréquence de collecte et des points de transfert des convoyeurs.
Les conceptions de cages en batterie de type A et de systèmes de cages de type H doivent donc réduire au minimum les distances de transfert inutiles entre les rangées de cages et la zone de traitement des œufs.
Différence n°6 : installation et maintenance
Planifiez la maintenance avant la mise en service
La complexité de l’installation augmente lorsque les niveaux de cages, les convoyeurs, les capteurs, les commandes électriques et les équipements environnementaux fonctionnent comme un seul système de production.
Les projets de cages en batterie de type A utilisent généralement une disposition structurelle simple, tandis que les projets de systèmes de cages de type H nécessitent une coordination rigoureuse des équipements verticaux, des accès de service et des composants d’entraînement.
Une inspection de routine peut être programmée tous les 7–14 jours pour les composants mécaniques visibles, permettant aux opérateurs d’identifier le suivi des bandes, les fixations desserrées, les fuites d’eau et les vibrations anormales avant que les défaillances n’interrompent la production.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Une fourniture professionnelle d’équipements doit inclure les plans d’installation, les schémas électriques, les procédures de mise en service, les recommandations de pièces de rechange et les instructions d’utilisation.
Pour une cage en batterie de type A ou un système de cages de type H, l’accès pour la maintenance doit être pris en compte avant de finaliser l’espacement des rangées et le positionnement des équipements.
Différence n°7 : investissement et rendement
Calculez les équipements selon leur fonction
L’investissement en équipements doit être évalué selon le système de production complet plutôt que selon les seules structures de cages.
Les projets de cages en batterie de type A peuvent associer les structures de cages à une automatisation sélectionnée, tandis que les projets de systèmes de cages de type H peuvent inclure l’alimentation intégrée, la collecte des œufs, l’évacuation du fumier et les équipements environnementaux.
La planification des investissements commerciaux peut également utiliser 8–12 ans comme horizon préliminaire d’amortissement des équipements, le traitement comptable réel étant déterminé par les réglementations locales et la politique de l’entreprise.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Les chiffres ci-dessus représentent des fourchettes de devis techniques et non des prix fixes du marché international.
Référence aux normes de l’Union européenne uniquement.
Le prix réel des équipements dépend des spécifications de l’acier, de la galvanisation, de la configuration de l’automatisation, du transport, de l’installation et de l’échelle du projet.
Un devis professionnel pour une cage en batterie de type A ou un système de cages de type H doit distinguer les fonctions des équipements afin que les propriétaires d’élevages puissent comparer précisément les coûts globaux du projet.
Quel système de cages choisir ?
La cage en batterie de type A convient aux projets nécessitant
- 3–5 niveaux de cages.
- 120–200 oiseaux par ensemble de cages.
- Une largeur de bâtiment de 12–14 m.
- Une collecte manuelle ou semi-automatique des œufs.
- Des configurations de collecte du fumier au sol, par racleur ou par bandes sélectionnées.
Le système de cages de type H convient aux projets nécessitant
- 4–16 niveaux de cages.
- 128–512 oiseaux par ensemble de cages.
- Une hauteur d’équipement de 3,3–14,0 m.
- La collecte automatique des œufs.
- Des bandes à fumier sous les niveaux de cages.
- Une alimentation centralisée et un contrôle environnemental.
La sélection du projet doit s’appuyer sur des calculs d’ingénierie complets plutôt que sur le seul prix des équipements.
Les cages en batterie de type A et les systèmes de cages de type H doivent être évalués selon la taille du troupeau, la structure du bâtiment, l’organisation du travail, la conception de la ventilation et l’automatisation prévue.
Pourquoi l’intégration des équipements est plus importante que la cage seule
Construisez un système de production unique
Une cage avicole constitue la plateforme mécanique centrale reliant l’alimentation, l’abreuvement, la collecte des œufs, l’évacuation du fumier, la ventilation, le refroidissement, l’éclairage et le contrôle environnemental.
Les projets de cages en batterie de type A peuvent combiner certains systèmes, tandis que les projets de systèmes de cages de type H peuvent intégrer plusieurs fonctions automatisées dans une ligne de production coordonnée.
La planification complète des équipements doit également tenir compte de 12–18 heures de fonctionnement quotidien de l’éclairage, afin que les équipements de cages et les commandes environnementales fonctionnent selon un calendrier de gestion coordonné.
Les propositions techniques doivent inclure les plans de cages, les circuits de convoyeurs, les schémas électriques, les calculs de ventilation, les plans de lignes d’eau, les spécifications des équipements et les recommandations de pièces de rechange.
Prenez votre décision d’équipement en fonction de l’avenir de votre élevage
Pensez au-delà de l’achat initial des cages
Une cage en batterie de type A offre une configuration pratique pour les élevages nécessitant des équipements conventionnels à plusieurs niveaux, tandis que les équipements de systèmes de cages de type H prennent en charge une production commerciale intégrée verticalement.
La planification du projet doit prendre en compte une température cible du bâtiment de 18–24°c dans des conditions normales de ponte, la capacité de ventilation et de refroidissement étant conçue selon le climat régional.
Lors de l’évaluation des fabricants d’équipements avicoles, demandez les plans de cages, les calculs de capacité d’élevage, les spécifications de l’acier, les spécifications de galvanisation, les conceptions d’alimentation, les plans de lignes d’eau, les circuits de collecte des œufs, les plans d’évacuation du fumier, les listes de moteurs, les calculs de ventilation, les exigences électriques et les plans d’installation.
Pour la production commerciale d’œufs, la valeur des équipements provient de la combinaison coordonnée de cages en batterie de type A, de systèmes de cages de type H, d’alimentation automatique, d’abreuvement par pipettes, de collecte des œufs, d’évacuation du fumier, de ventilation et de contrôle environnemental.
Questions fréquemment posées
Q1 : Quelle est la principale différence entre une cage en batterie de type A et un système de cages de type H ?
R1 : Une cage en batterie de type A utilise une disposition structurelle en forme de A, tandis que les équipements de systèmes de cages de type H utilisent des niveaux de cages empilés verticalement.
La sélection commerciale doit tenir compte de la taille du troupeau, de la hauteur du bâtiment, des exigences d’automatisation et du flux de production visé.
Q2 : Quel système convient le mieux à la collecte automatique des œufs ?
R2 : Les équipements de systèmes de cages de type H sont généralement conçus de manière plus pratique pour la collecte automatique centralisée des œufs, car plusieurs niveaux de cages peuvent être raccordés à des convoyeurs longitudinaux et transversaux.
Un projet type peut concevoir une collecte d’œufs d’environ 5,000–30,000 œufs par heure, selon la configuration.
Q3 : Comment un élevage avicole doit-il comparer les devis d’équipements ?
R3 : Comparez les spécifications des cages, le traitement de l’acier, les systèmes d’alimentation, les systèmes d’abreuvement, la collecte des œufs, l’évacuation du fumier, la ventilation, les équipements de commande, l’installation, les pièces de rechange et l’ingénierie après-vente.
Comparer uniquement le prix des cages peut masquer des différences importantes dans le coût du système de production complet.
Taiyu (HK) Group - L’un des principaux fabricants chinois de cages en batterie de type A
Les équipements de cages en batterie de type A offrent un hébergement de pondeuses à plusieurs niveaux avec des composants structurels galvanisés, des options d’alimentation intégrées, des systèmes d’abreuvement par pipettes, des configurations de collecte des œufs et une gestion du fumier adaptée au projet pour la production avicole commerciale.
Les ventes directes d’usine à l’échelle mondiale fournissent directement des équipements de cages, des systèmes d’alimentation automatique, des systèmes d’abreuvement, des équipements de collecte des œufs, des équipements d’évacuation du fumier, des systèmes de ventilation et des contrôleurs environnementaux depuis une source intégrée de fabrication d’équipements avicoles.
Les projets d’équipements avicoles sont conçus selon la capacité du troupeau, les dimensions du bâtiment, les conditions climatiques, les exigences électriques, les circuits de convoyeurs, l’accès de maintenance et la synchronisation des équipements.
L’ingénierie clé en main couvre l’implantation du projet, la sélection des équipements, la production, les essais en usine, les conseils d’installation, l’assistance à la mise en service, la formation des opérateurs et la planification des pièces de rechange pour le développement complet de poulaillers de pondeuses.
L’assistance aux projets internationaux relie la fabrication d’équipements à la documentation technique, à la coordination de l’installation, aux composants de remplacement, à l’optimisation des lignes de production et à une assistance technique à long terme pour les élevages avicoles commerciaux.
Contactez-nous pour recevoir votre plan personnalisé d’élevage avicole
Siège social et succursales
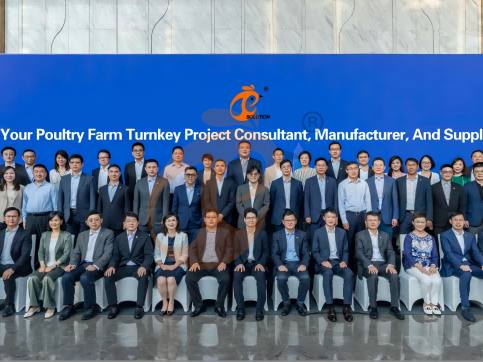
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
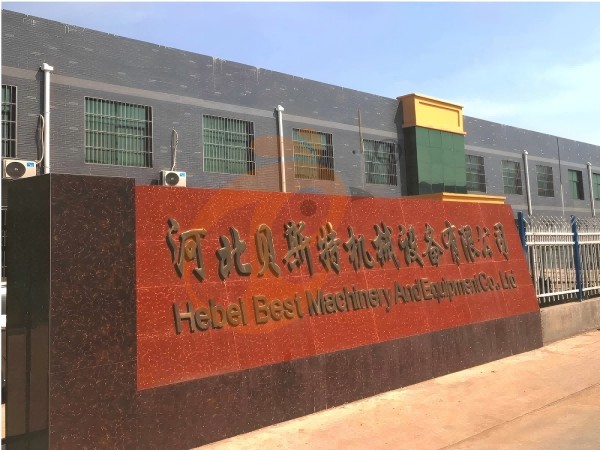
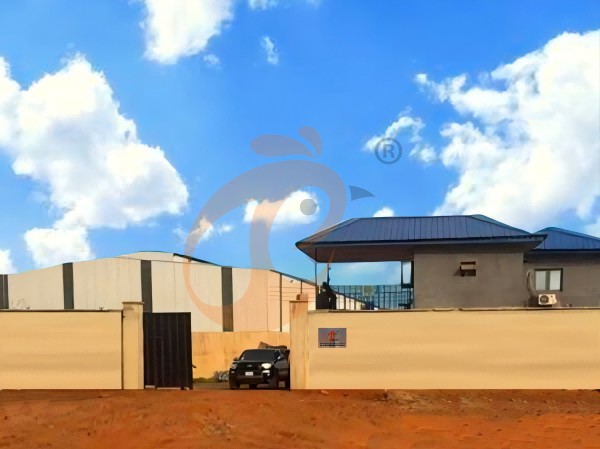
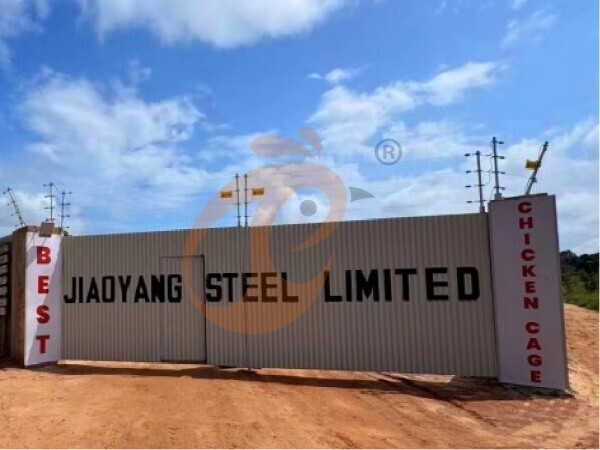
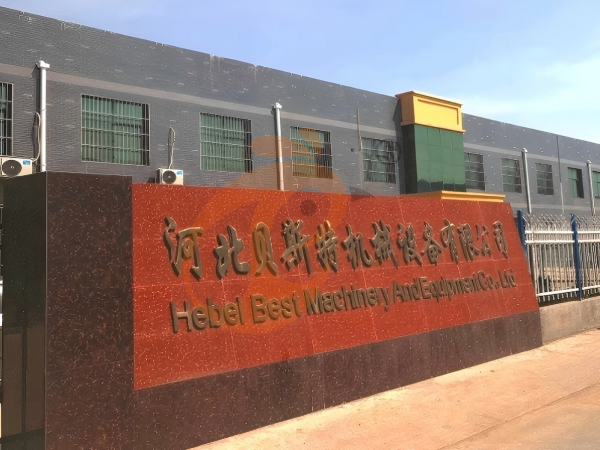
Chine Hebei Best Machinery And Equipment CO., LTD
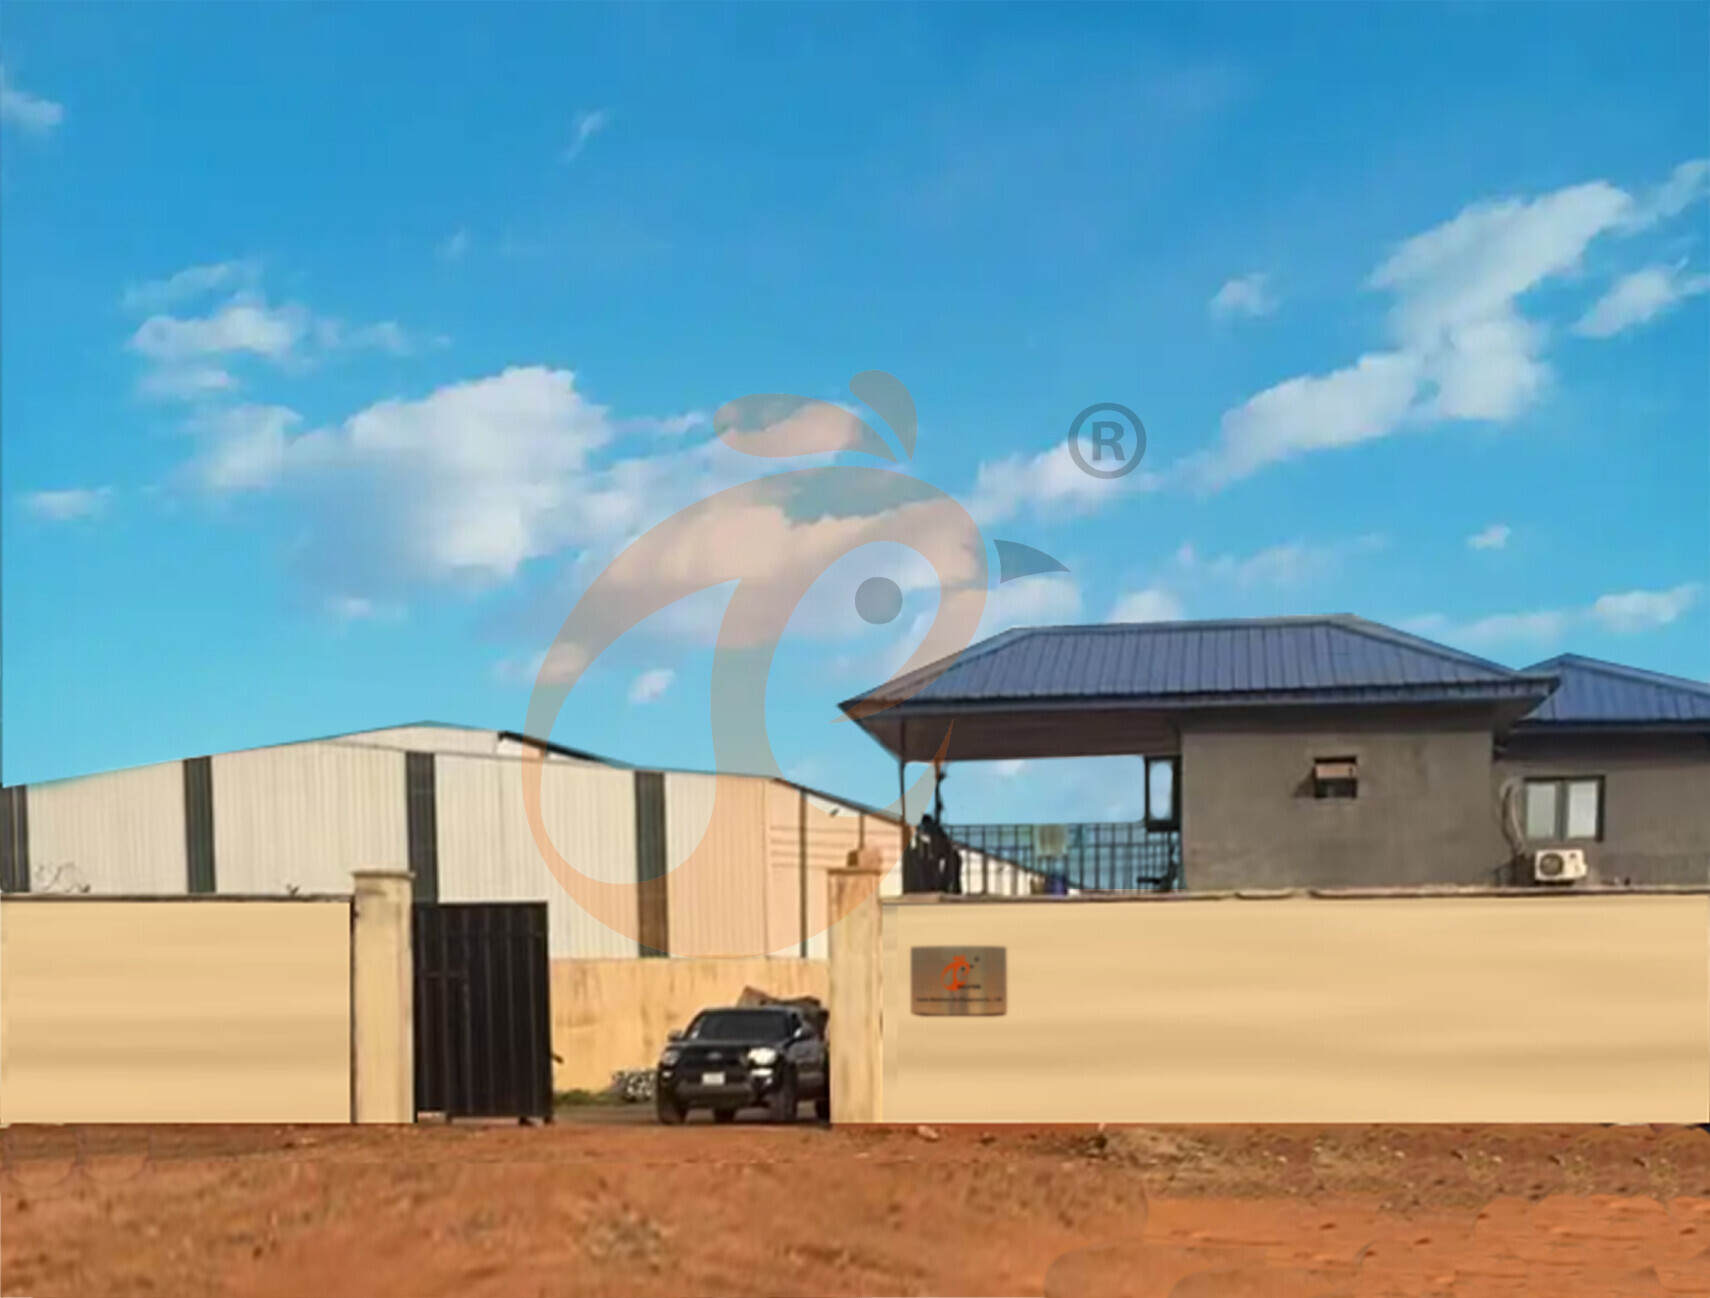
Nigeria Vanke Machinery And Equipment CO., LTD
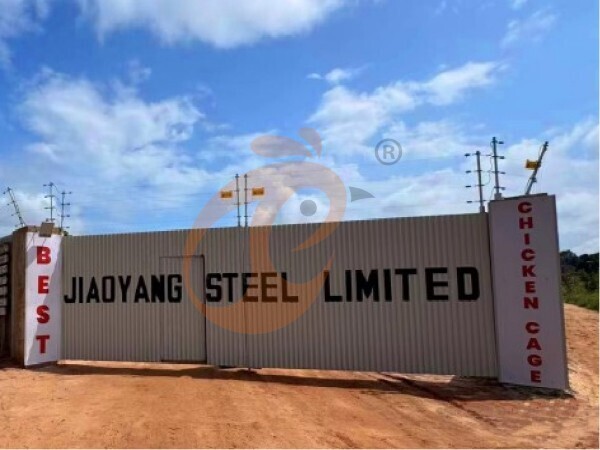
Tanzanie Best Machinery And Equipment CO., LTD
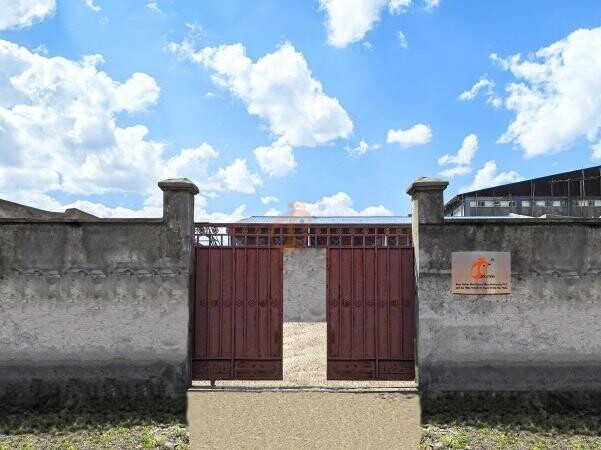
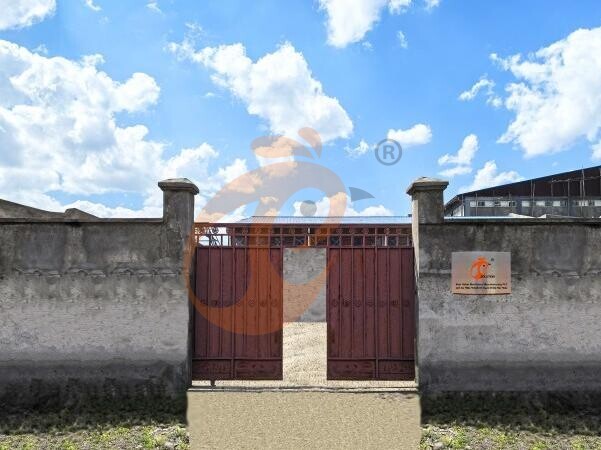
Éthiopie Best Hebei Machinery Manufacturing PLC
Réception /24 WhatsApp N° : +8618830120193
FAQ
- poultry equipment
- poultry farm
- feeding equipment
- poultry farm
- poultry cage
- battery cage
- battery cage system
- battery cage manufacturer
- battery cage
- installation de la cage de batterie
- automatic feeding system
- poultry equipment manufacturer
- hen cage
- Ethiopia
- Nigeria
- poultry farm construction
- poultry equipment manufacturers
Message
Produits recommandés
 Le siège social de HK propose des solutions d'élevage de volaille conformes aux normes de l'UE et fabrique des équipements d'élevage de volaille1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole en vente
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informationsEn savoir plus La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de ferme avicole et cages pour volailles en stock à vendre
3. Personnalisé pour les fermes avicoles locales
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193En savoir plus La filiale nigériane propose un plan d'entreprise pour les fermes avicoles, fabrique des équipements pour les fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193En savoir plus Offre de plan d’affaires pour une exploitation avicole en Éthiopie, fabrication d’équipements avicoles1. Adresse : Gelan Gura, sous-ville d’Akaki-Kaliti, Addis-Abeba, Éthiopie
2. Cages pour volailles et équipements d’élevage avicole en stock à vendre
3. Personnalisé pour les élevages avicoles éthiopiens
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24 h/24. Numéro WhatsApp : +8618830120193, contactez-nous pour obtenir la liste des prixEn savoir plus La filiale en Tanzanie propose un plan d'entreprise pour les fermes avicoles, fabrique des équipements pour les fermes avicoles1. Adresse : No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzanie
2. Usine d'équipements de ferme avicole et cages pour volailles en stock à vendre
3. Personnalisé pour les fermes avicoles tanzaniennes
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193En savoir plus Cage à poules pondeuses de type H entièrement automatique1. 30 000-100 000+ poules/bâtiment l'ont choisi, les éleveurs peuvent atteindre un taux de ponte de 96-98%
2. Une amélioration significative par rapport aux 85-90% généralement observés dans les systèmes manuels
3. Un élevage typique peut s'attendre à une réduction de 30-40% des coûts de main-d'œuvre grâce à l'automatisation
4. Chaque ligne d'alimentation approvisionne efficacement environ 100 000 poules toutes les 30 minutes
5. Réception /WhatsApp NO. : +8618830120193En savoir plus Cage à poules pondeuses entièrement automatique de type A1. Convient aux poulaillers de 10 000 à 50 000 poules pondeuses. 2. Un ramassage des œufs plus propre réduit la casse de 0,5 %. 3. Une meilleure hygiène contribue à réduire le taux de mortalité à moins de 3 %. 4. 1 à 2 techniciens peuvent s'occuper de 15 000 à 30 000 volailles. 5. Réception / WhatsApp : +8618830120193En savoir plus
 Cage à poules pondeuses semi-automatique de type H1. 1,00-20,000 poules/bâtiment au choix
2. Abreuvoirs à tétine débit 30-60 ML/min
3. Galvanisation à chaud (revêtement typique ≥ 275 g/m²)
4. Réduction d'ammoniac d'environ 35-40%
5. Réception /WhatsApp NO. : +8618830120193En savoir plus Cage à poules pondeuses semi-automatique de type A1. Convient aux poulaillers de 100 000 à 20 000 poules pondeuses. Résistant à la rouille pendant 10 ans et indéformable pendant 15 ans. 2. Vos poules vivent confortablement et vous pouvez les élever en toute sérénité. 3. Économies d'eau et d'argent : une efficacité mesurable. 4. Améliore la qualité de l'environnement et augmente la production d'œufs. 5. Réception / WhatsApp : +8618830120193En savoir plus
En cliquant sur 'Autoriser tout', vous acceptez le stockage de cookies sur votre appareil pour améliorer la navigation sur le site, analyser l'utilisation du site et soutenir nos efforts marketing.