


Blog
Les compétences du personnel déterminent directement la stabilité du temps de fonctionnement des réseaux d’alimentation, d’abreuvement, de ventilation et d’évacuation du fumier dans le cadre de cycles intensifs de production avicole.
L’hétérogénéité des compétences des opérateurs exige une segmentation structurée afin d’éviter tout décalage entre la complexité mécanique et la capacité d’exécution humaine.
L’efficacité du cycle de vie des équipements est fortement influencée par la précision de l’étalonnage initial et le délai de réponse aux pannes durant les opérations quotidiennes.
La cohérence dans l’application des règles de sécurité réduit la probabilité de blessures mécaniques et prévient les événements de contamination secondaire des systèmes dans les poulaillers fermés.
Le renforcement continu des compétences stabilise les performances de production à long terme au sein des écosystèmes d’infrastructures avicoles automatisées.
Obtenez des conseils professionnels pour la construction d’élevages avicoles, des solutions de sélection d’équipements et les dernières listes de prix, contactez-nous via WhatsApp au +8618830120193, +2348111199996, ou cliquez pour en savoir plus.
Étape 1 : évaluer les compétences des opérateurs et la couverture des équipements
L’évaluation des opérateurs doit convertir les comportements sur le terrain en indices techniques quantifiables, alignés sur les schémas de réponse réels des machines.
La cartographie des équipements doit inclure le comportement des charges électriques, la latence de réponse mécanique et les indicateurs d’interdépendance des sous-systèmes.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Les résultats de l’évaluation déterminent les seuils d’affectation des tâches pour l’étalonnage des distributeurs d’aliments, l’équilibrage de la pression d’eau, la régulation du débit d’air et le contrôle de la stabilité du transport des déchets.
Un écart de compétences intersystèmes supérieur à 2.0 points indique qu’une remise à niveau est nécessaire.
Étape 2 : élaborer des cadres d’instruction modulaires par type de système
L’architecture de formation doit isoler les domaines mécaniques afin d’éviter la surcharge cognitive durant les cycles de formation au diagnostic des pannes.
Chaque module s’aligne sur les modes de défaillance spécifiques au sous-système et les intervalles de fréquence de maintenance.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
La segmentation des instructions réduit les erreurs d’interférence entre systèmes durant les opérations en poulailler.
La confirmation des compétences exige l’achèvement de tâches de validation des performances spécifiques au système.
Étape 3 : réaliser une formation pratique par simulation mécanique
La formation par simulation doit reproduire la cinétique des défaillances réelles, y compris la propagation des retards et les effets de réponse en cascade des systèmes.
Le temps de réaction de l’opérateur et la précision de la séquence corrective définissent les seuils de réussite.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
L’exposition répétée aux pannes réduit la variabilité du diagnostic dans des conditions de stress sur le terrain.
L’évaluation comprend à la fois la rapidité de résolution mécanique et la précision du respect des procédures.
Étape 4 : standardiser les procédures d’exploitation et les systèmes de maîtrise des risques
Les structures de procédures opératoires normalisées définissent des voies de réponse déterministes dans les scénarios d’exposition aux risques mécaniques, hydrauliques et électriques.
La séquence d’isolement doit précéder toute intervention de maintenance, sans exception.
Une signalisation standardisée réduit les écarts procéduraux lors des changements d’équipe et des interventions d’urgence.
Référence aux normes de l’Union européenne uniquement.
Étape 5 : évaluer les performances et maintenir des cycles d’amélioration continue
L’analyse des performances doit suivre la fréquence des écarts, le délai des corrections et la probabilité de récurrence dans toutes les catégories d’équipements.
Les boucles de rétroaction influencent directement les algorithmes de planification des remises à niveau.
Les données sont fournies à titre indicatif uniquement. Faites glisser horizontalement pour afficher le tableau complet.
Le regroupement des écarts sur des cycles consécutifs indique la nécessité d’une remise à niveau à l’échelle du système.
Les actions correctives doivent être exécutées avant le démarrage du cycle de production suivant.
Normes d’étalonnage du contrôle environnemental dans les installations avicoles
Plage de régulation de la température
- 18–28°c maintenus afin de stabiliser le confort thermique des volailles et d’éviter une réaction excessive de la ventilation
Plage de gestion de l’humidité
- Objectif d’humidité relative de 60–70% afin de réduire le compactage de la litière et le risque de prolifération microbienne
Plage de contrôle de la pression d’air
- Pression statique de 25–45 pa maintenue dans les systèmes tunnel pour une distribution stable du flux d’air sur toute la longueur du bâtiment
Limite de sécurité de concentration des gaz
- Co₂ maintenu en dessous de 3,000 ppm afin d’éviter une charge respiratoire dans les environnements à forte densité d’élevage
Seuil d’exposition à l’ammoniac
Nh₃ maintenu sous 20 ppm afin de réduire l’irritation oculaire et le stress respiratoire à long terme dans les unités de poulets de chair et de pondeuses
Normes de gestion de la charge électrique des systèmes d’équipements avicoles
Exigence de stabilité de tension
- Alimentation triphasée de 380–415 v maintenue pour soutenir le fonctionnement continu des systèmes de machines avicoles à grande échelle
Référence d’efficacité des moteurs
- Les moteurs de classe Ie3 atteignent généralement une efficacité de 88–93% dans des conditions de charge standard au sein des systèmes de ventilation et d’alimentation
Plage de régulation de fréquence
- La plage de tolérance de 49.5–50.5 hz garantit une vitesse de rotation stable pour les vis sans fin et les entraînements de convoyeurs
Niveau d’optimisation du facteur de puissance
- Plage de 0.85–0.95 maintenue afin de réduire les pertes de puissance réactive dans les réseaux d’installations avicoles automatisées
Seuil de protection des circuits
Un calibre de disjoncteur de 16–32 a est couramment appliqué aux panneaux de commande des sous-systèmes afin de prévenir les dommages dus aux surcharges dans les lignes d’équipements distribués
Questions fréquemment posées
Q1 : Quel est le niveau de compétence minimal requis pour les opérateurs d’équipements ?
A1 : Les opérateurs débutants doivent disposer d’une compétence de base d’au moins 1.5 à 2.0 dans l’ensemble des systèmes mécaniques.
L’évaluation pratique est réalisée après 10 cycles d’exploitation supervisés.
Q2 : Combien de temps faut-il pour former entièrement un technicien ?
A2 : L’acquisition complète des compétences nécessite généralement 14 à 18 jours ouvrables, selon la complexité du système.
Les élevages hautement automatisés peuvent prolonger la formation jusqu’à 21 jours.
Q3 : Quels équipements causent le plus d’erreurs opérationnelles ?
A3 : Les systèmes de vis d’alimentation et les régulateurs de lignes d’eau présentent la fréquence d’erreurs la plus élevée durant les premières phases de formation.
Un étalonnage incorrect représente environ 38 percent des pannes initiales.
Taiyu (HK) Group - L’un des plus grands fabricants chinois d’équipements avicoles
Projets avicoles industriels déployés dans des installations d’une capacité de 92,000–210,000 volailles, avec des systèmes intégrés d’automatisation et de contrôle climatique
Approvisionnement direct mondial depuis l’usine couvrant les équipements avicoles, notamment les lignes d’alimentation à vis, les systèmes d’abreuvoirs cloches, les panneaux de refroidissement, les racleurs à fumier et les réseaux d’éclairage led
Exécution d’ingénierie clé en main incluant la conception de l’implantation structurelle, la supervision de l’installation, la vérification de la mise en service et les programmes de certification de formation des opérateurs
Production soutenue par des installations de fabrication multiligne assurant une stabilité de cycle de 18,500 unités par mois dans les catégories d’équipements standardisés
Cadre commercial des projets libellé en usd, avec référence aux normes de l’Union européenne uniquement pour la validation de conformité et les critères d’acceptation à l’exportation
Contactez-nous pour recevoir votre plan d’élevage avicole personnalisé
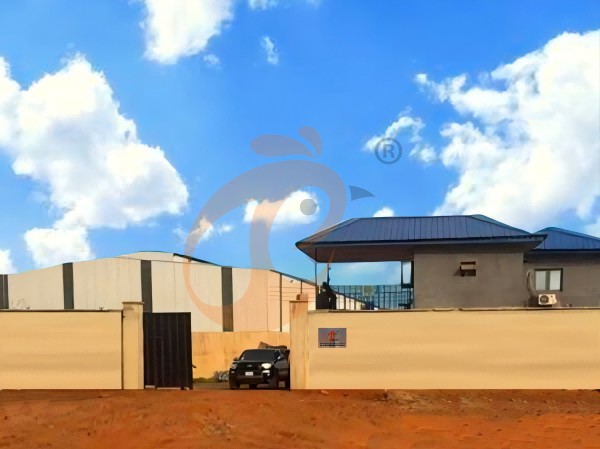
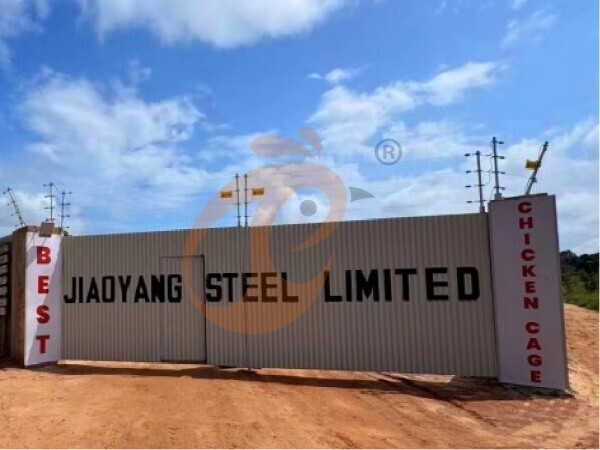
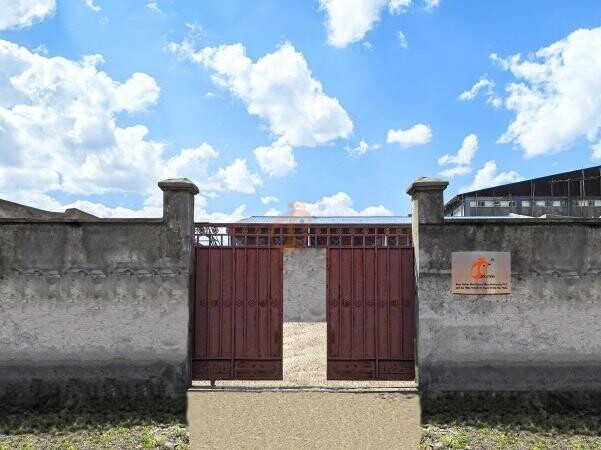
Siège social et succursales
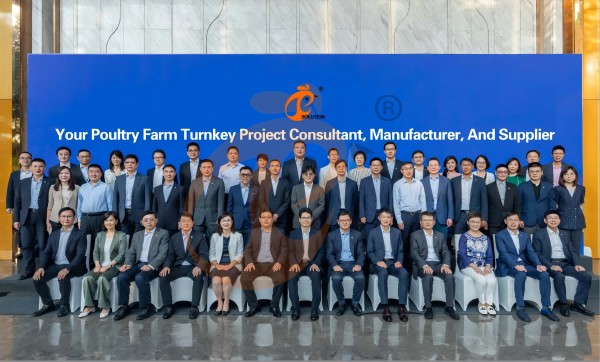
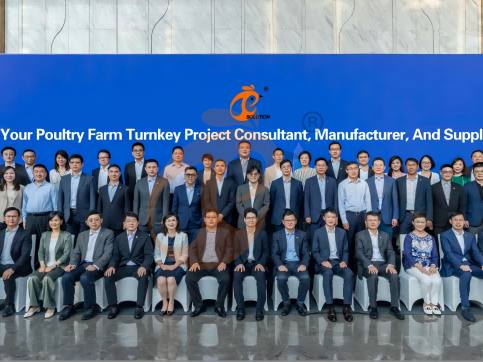
Équipe de direction du siège social de Hong Kong
Siège social de Hong Kong Taiyu Industrial Group CO., LTD
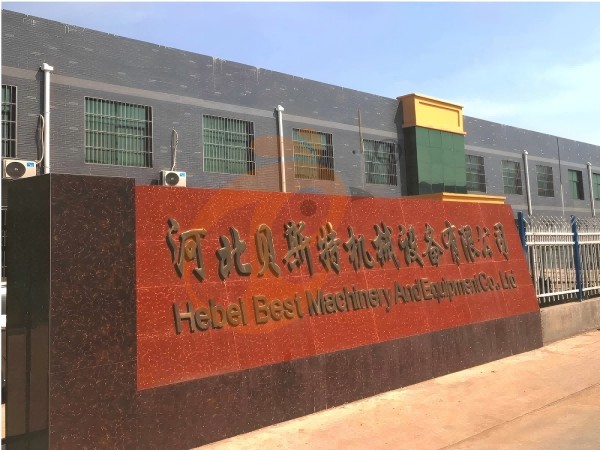
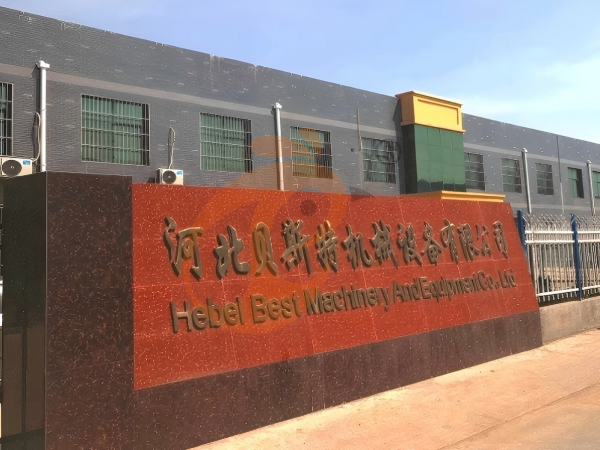
Chine Hebei Best Machinery And Equipment CO., LTD
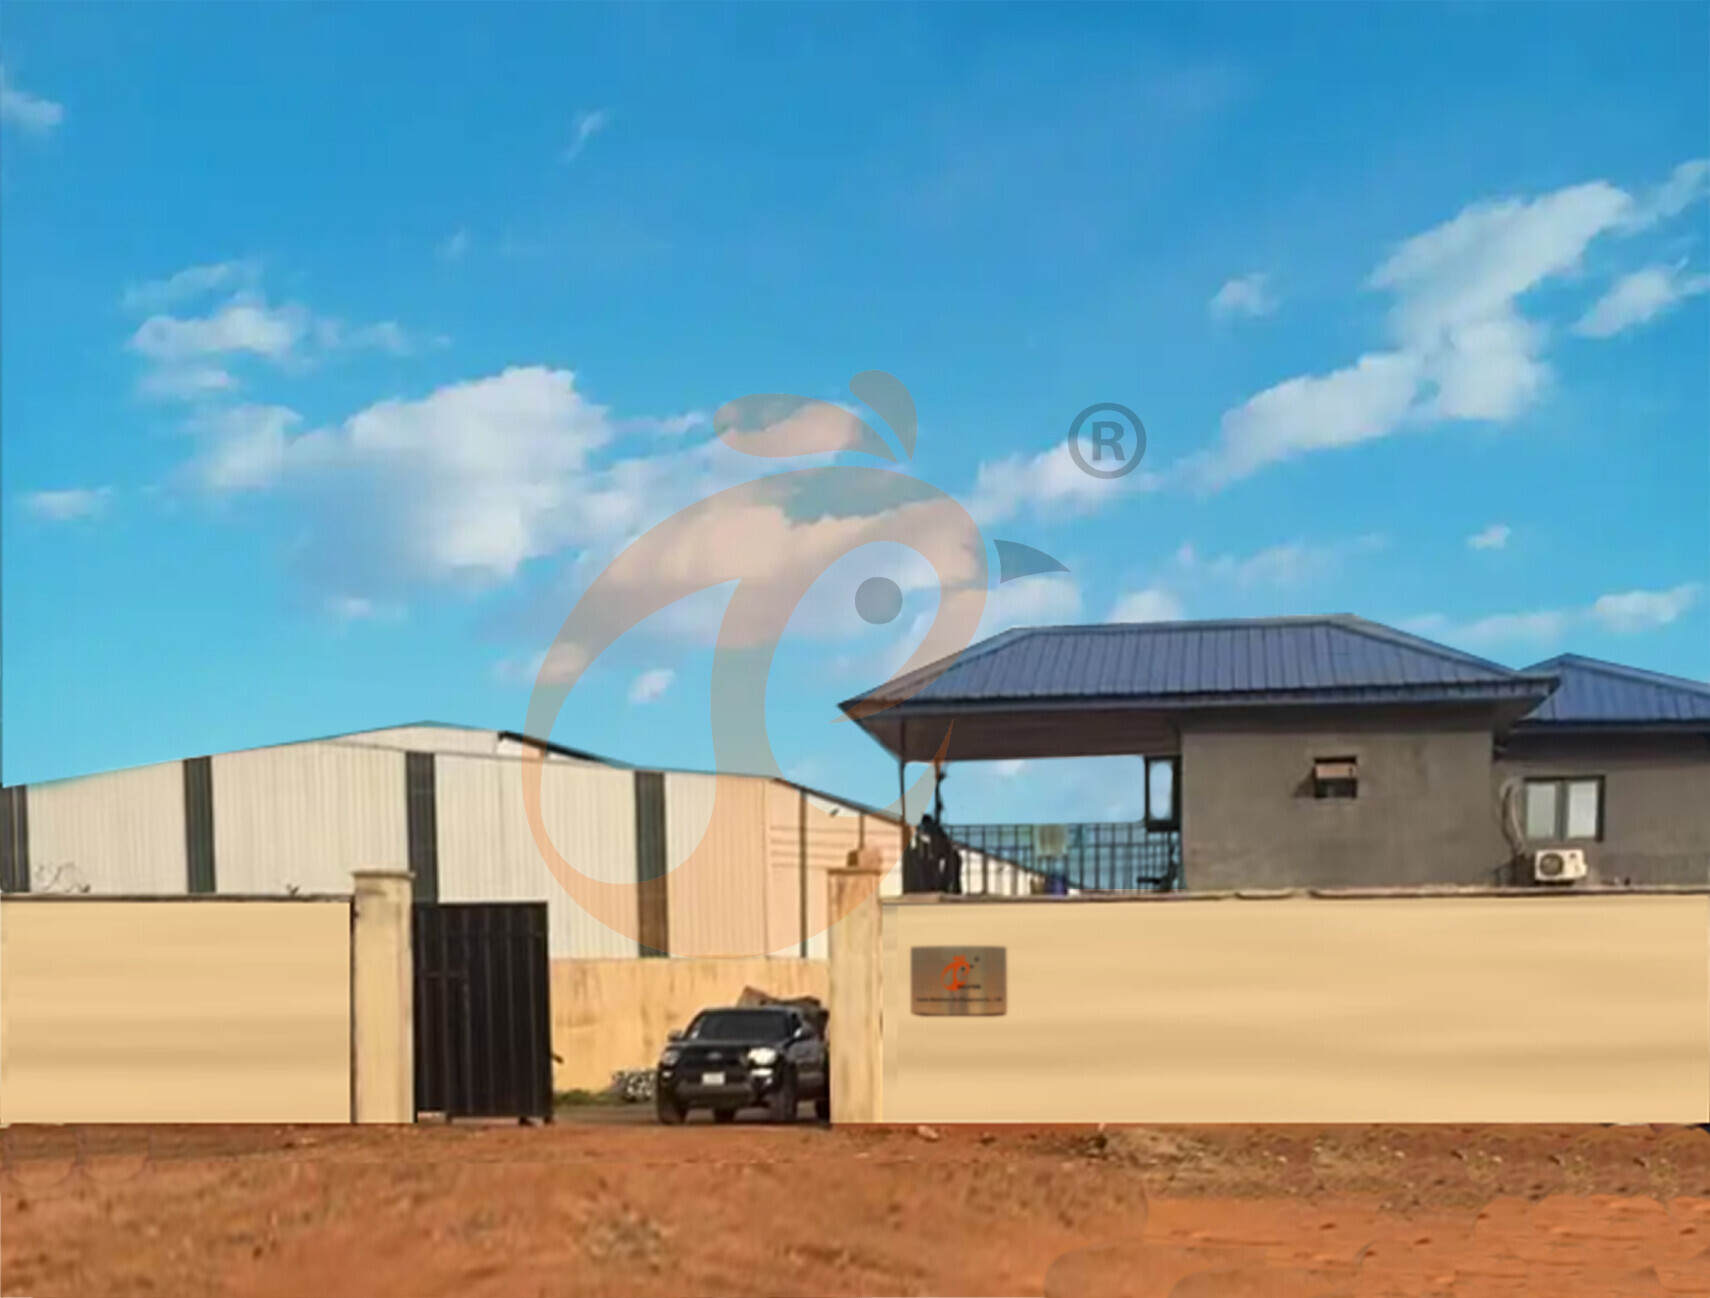
Nigéria Vanke Machinery And Equipment CO., LTD
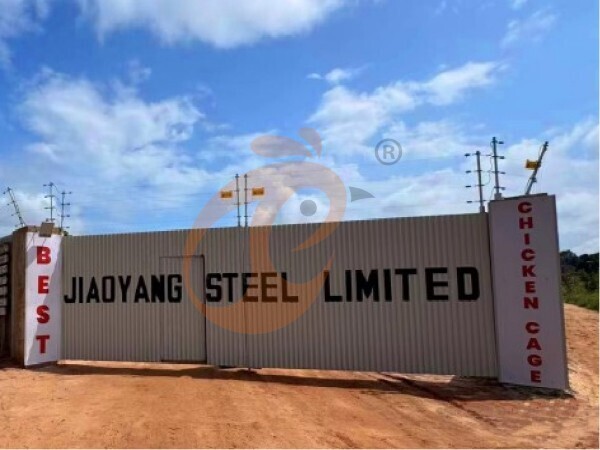
Tanzanie Best Machinery And Equipment CO., LTD
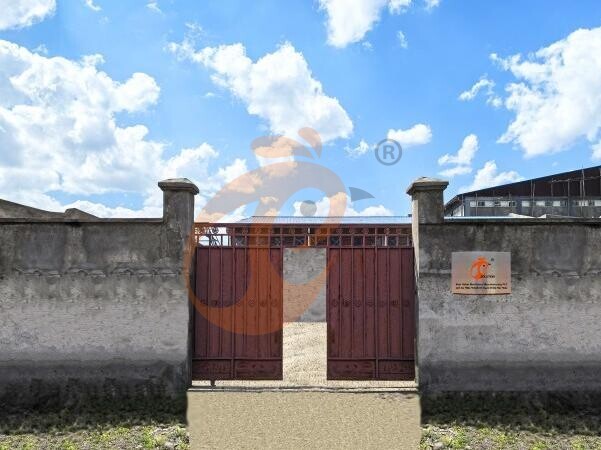
Éthiopie Best Hebei Machinery Manufacturing PLC
Accueil /24 Numéro WhatsApp : +8618830120193
FAQ
Message
Produits recommandés
 Le siège social de HK propose des solutions d'élevage de volaille conformes aux normes de l'UE et fabrique des équipements d'élevage de volaille1. Communication continue avec l'UE et les États-Unis
2. Filiales et usines en Chine, Nigeria, Éthiopie et Tanzanie
3. La qualité des produits est adaptée aux fermes avicoles locales
4. Stock de cages avicoles et d'équipements de ferme avicole en vente
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193, contactez-nous pour obtenir toutes les informationsEn savoir plus La filiale chinoise propose un plan d'entreprise pour les fermes avicoles et fabrique des équipements pour fermes avicoles1. Adresse : Appartement/Bureau 2416, 24e étage, Bâtiment Runxing, Rue Youyi Nan, Ville de Shijiazhuang, Province du Hebei, Chine
2. Usine d'équipements de ferme avicole et cages pour volailles en stock à vendre
3. Personnalisé pour les fermes avicoles locales
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193En savoir plus La filiale nigériane propose un plan d'entreprise pour les fermes avicoles, fabrique des équipements pour les fermes avicoles1. Adresse : Après le bureau Sinoma, à 200 mètres près de la station-service Danco, Lagos/Ibadan Expressway, État de Lagos, Nigeria
2. Usine de cages de volaille et d'équipements de ferme avicole et stock à vendre
3. Personnalisé pour les fermes avicoles nigérianes
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24h/24 Whatsapp NO. : +8618830120193En savoir plus Offre de plan d’affaires pour une exploitation avicole en Éthiopie, fabrication d’équipements avicoles1. Adresse : Gelan Gura, sous-ville d’Akaki-Kaliti, Addis-Abeba, Éthiopie
2. Cages pour volailles et équipements d’élevage avicole en stock à vendre
3. Personnalisé pour les élevages avicoles éthiopiens
4. La qualité et la conception sont basées sur les normes européennes
5. Réception en ligne 24 h/24. Numéro WhatsApp : +8618830120193, contactez-nous pour obtenir la liste des prixEn savoir plus La filiale en Tanzanie propose un plan d'entreprise pour les fermes avicoles, fabrique des équipements pour les fermes avicoles1. Adresse : No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzanie
2. Usine d'équipements de ferme avicole et cages pour volailles en stock à vendre
3. Personnalisé pour les fermes avicoles tanzaniennes
4. Qualité et conception basées sur les normes européennes
5. Réception en ligne 24h/24 via Whatsapp NO. : +8618830120193En savoir plus Cage à poules pondeuses de type H entièrement automatique1. 30 000-100 000+ poules/bâtiment l'ont choisi, les éleveurs peuvent atteindre un taux de ponte de 96-98%
2. Une amélioration significative par rapport aux 85-90% généralement observés dans les systèmes manuels
3. Un élevage typique peut s'attendre à une réduction de 30-40% des coûts de main-d'œuvre grâce à l'automatisation
4. Chaque ligne d'alimentation approvisionne efficacement environ 100 000 poules toutes les 30 minutes
5. Réception /WhatsApp NO. : +8618830120193En savoir plus Cage à poules pondeuses entièrement automatique de type A1. Convient aux poulaillers de 10 000 à 50 000 poules pondeuses. 2. Un ramassage des œufs plus propre réduit la casse de 0,5 %. 3. Une meilleure hygiène contribue à réduire le taux de mortalité à moins de 3 %. 4. 1 à 2 techniciens peuvent s'occuper de 15 000 à 30 000 volailles. 5. Réception / WhatsApp : +8618830120193En savoir plus
 Cage à poules pondeuses semi-automatique de type H1. 1,00-20,000 poules/bâtiment au choix
2. Abreuvoirs à tétine débit 30-60 ML/min
3. Galvanisation à chaud (revêtement typique ≥ 275 g/m²)
4. Réduction d'ammoniac d'environ 35-40%
5. Réception /WhatsApp NO. : +8618830120193En savoir plus Cage à poules pondeuses semi-automatique de type A1. Convient aux poulaillers de 100 000 à 20 000 poules pondeuses. Résistant à la rouille pendant 10 ans et indéformable pendant 15 ans. 2. Vos poules vivent confortablement et vous pouvez les élever en toute sérénité. 3. Économies d'eau et d'argent : une efficacité mesurable. 4. Améliore la qualité de l'environnement et augmente la production d'œufs. 5. Réception / WhatsApp : +8618830120193En savoir plus
En cliquant sur 'Autoriser tout', vous acceptez le stockage de cookies sur votre appareil pour améliorer la navigation sur le site, analyser l'utilisation du site et soutenir nos efforts marketing.